選焊接機,先看「要焊什麼、焊多厚、在哪裡焊、每天要焊多久」,再比較焊接製程與規格。最大輸出電流不是唯一標準;若製程不對、工作週期不足、現場電源不符,電流數字再高也不一定適合。採購前應先確認母材、板厚、接頭形式、焊接位置與電源條件,再由設備供應商協助搭配主機、焊槍、送線系統、氣體與耗材。
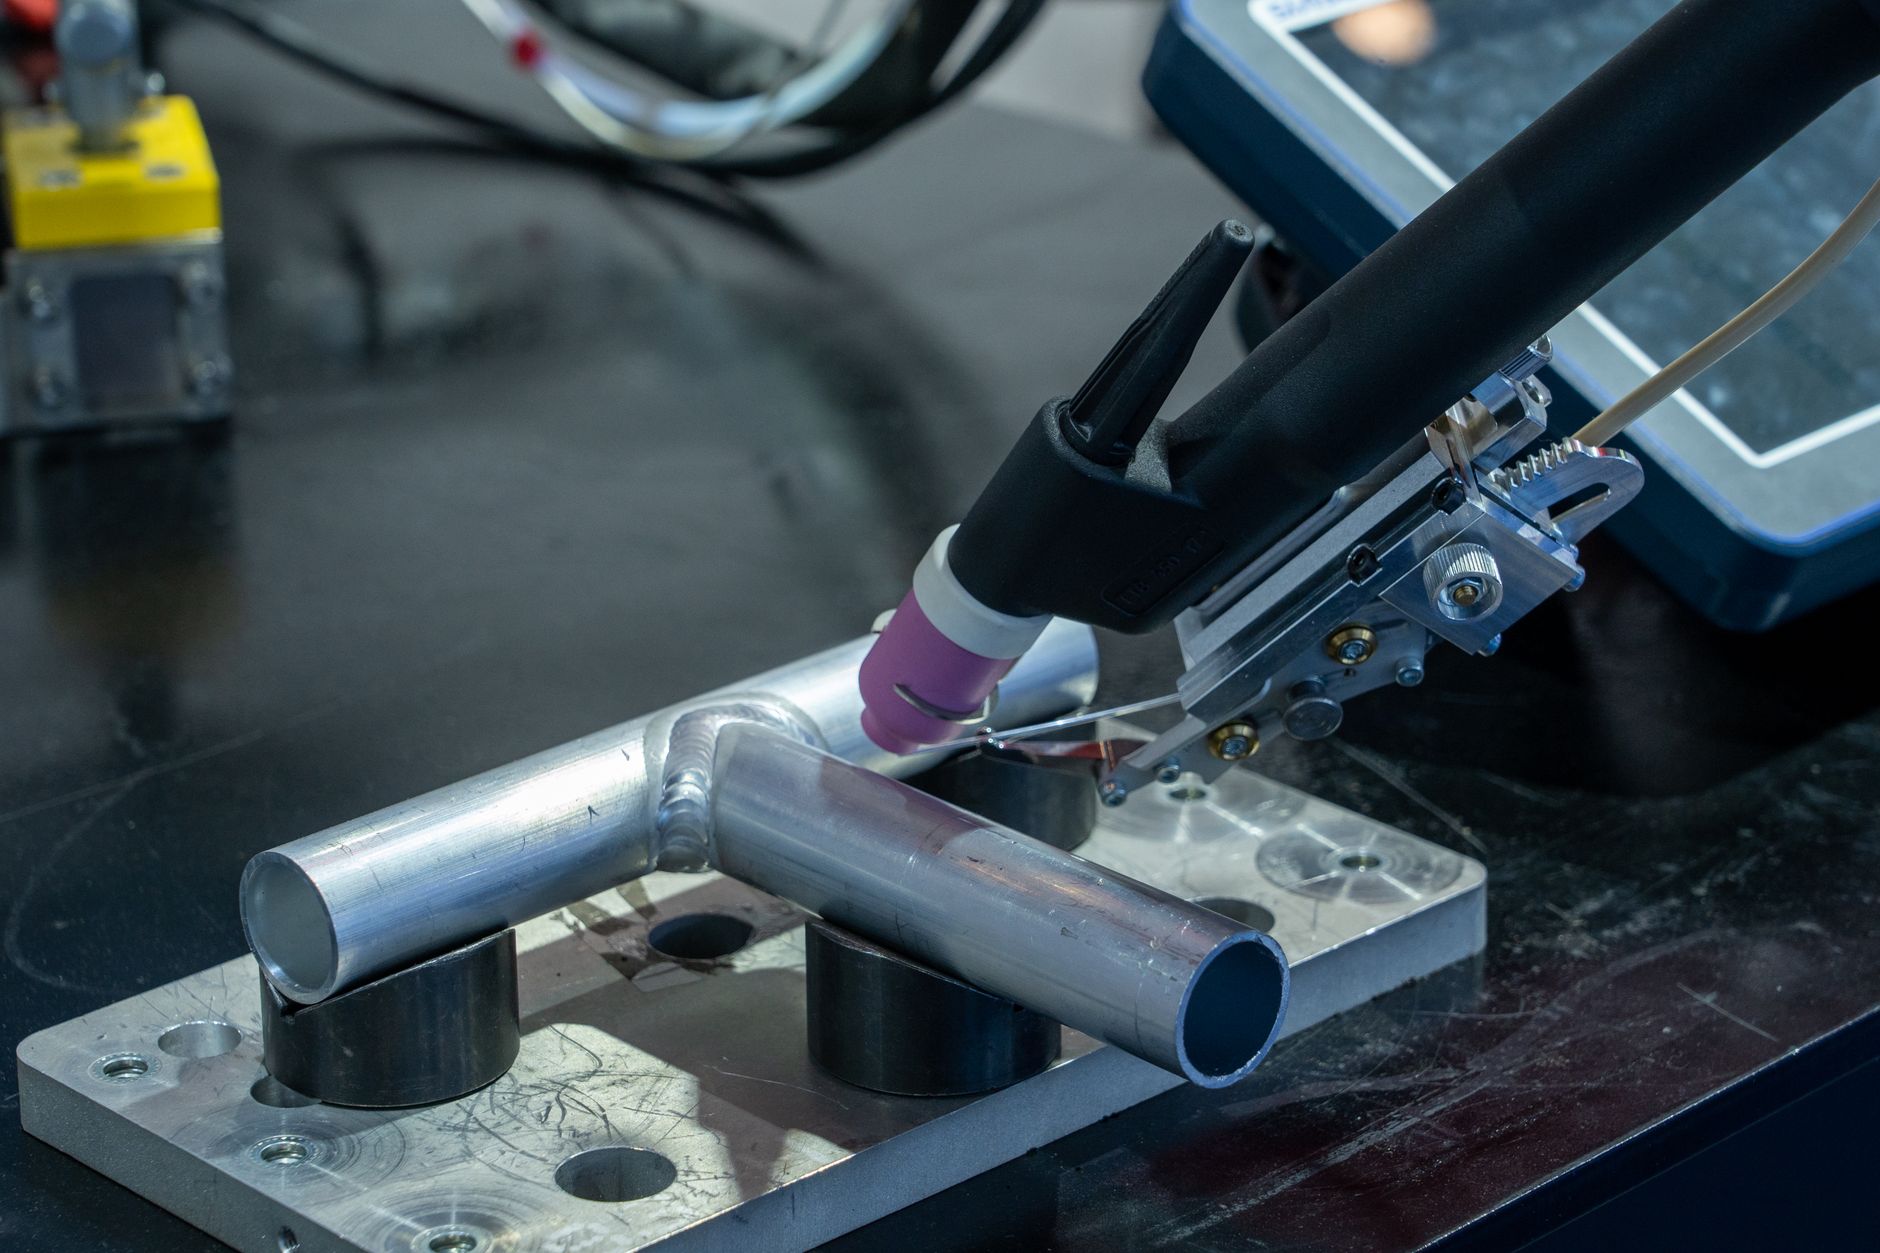
焊接機怎麼選?先用工作需求決定設備方向
實務選購的篩選順序
- 確認母材
碳鋼、不鏽鋼、鋁合金及其他金屬,適合的製程與極性可能不同。
- 確認板厚與接頭
薄板需要較細緻的熱輸入控制;較厚工件則要評估熔深、坡口設計與多道焊需求。
- 確認焊接位置
平焊、立焊、仰焊或管件焊接,對操作性與焊接參數控制的要求不同。
- 確認工作量
偶爾維修、每日間歇焊接,或長時間連續生產,對工作週期與散熱能力的要求差異很大。
- 確認現場條件
確認可用電壓、單相或三相電、移動距離、是否有遮風空間,以及保護氣體供應是否方便。
第一步:先確認焊接製程
常見焊接製程與適用工作方向
| 製程 | 常見適用情境 | 選購與使用重點 |
|---|---|---|
| 手工電弧焊 | 一般鋼構、鐵件修補、設備維修及需要移動作業的情境 | 留意焊條種類與直徑、常用電流區間、焊接位置及現場供電適應性。 |
| MIG/MAG 焊 | 重複性高、焊道較長或希望提升作業效率的需求 | 確認送線機構、焊槍長度、氣體流量控制與現場防風條件。 |
| TIG 焊 | 不鏽鋼、薄板、管件或對焊道成形要求較高的工作 | 依常用母材確認直流或交流/直流功能,並評估脈衝、腳踏或遠端控制需求。 |
手工電弧焊:適合維修、施工與戶外彈性作業
手工電弧焊常以焊條作為填料,設備與操作配置相對簡潔。對於一般鋼構、鐵件修補、設備維修及需要移動作業的情境,常是優先評估的方向。選購時要注意焊條種類與直徑、常用電流區間、焊接位置,以及設備對現場供電條件的適應性。
MIG/MAG 焊:適合追求效率與較長焊道的工作
MIG/MAG 焊使用連續焊絲,通常搭配保護氣體,適合重複性高、焊道較長或希望提升作業效率的需求。碳鋼製作、不鏽鋼加工與部分薄板工作,都可能採用此類設備,但實際配置仍須依材料、焊絲與氣體確認。
- 送線機構是否適合預計使用的焊絲尺寸。
- 焊槍長度是否符合工作半徑。
- 氣體流量控制是否穩定。
- 現場是否容易受風影響。
TIG 焊:適合重視焊道外觀與細部控制的需求
TIG 焊的熱輸入控制較細緻,常用於不鏽鋼、薄板、管件或對焊道成形要求較高的工作。相對地,操作技術、工件清潔度、保護氣體與參數設定都會直接影響結果。
選 TIG 焊機時,先確認需要直流或交流/直流功能。一般而言,不同材料對交流或直流輸出的需求不同,不能只因設備功能較多就直接選購;應以常用母材和實際工序為準。若有脈衝、腳踏控制或遠端控制需求,也應在詢價時一併提出。
第二步:材料、板厚與焊接位置,決定你需要的控制能力
同一台焊接機在不同工作條件下,適用性可能差很多。薄板常見問題是燒穿與變形,因此需要較穩定的低電流表現與細部調整能力;厚板則要考慮是否能達到所需熔深,以及是否需要開坡口、多道焊與較長時間的連續作業。
除了板厚,接頭設計也不能忽略。對接、角接、搭接與管件接頭,所需焊接姿勢和熱量控制不同。若工件經常需要立焊或仰焊,設備的參數穩定度、焊材選擇及操作經驗都會影響施工效率。
第三步:看懂焊接機的重要規格
輸出電流範圍:看常用區間,不是只看最大值
輸出電流應涵蓋日常作業的常用範圍。若設備只在高電流端符合需求,但低電流控制不佳,處理薄板或小工件時可能不方便;反過來說,若長期需要較高熱輸入,設備也不應長時間勉強在極限附近運轉。
工作週期:判斷能否負荷實際工時
工作週期用來表示設備在特定條件下可焊接與需休息散熱的比例,是評估連續作業能力的重要資訊。比較規格時,要確認各設備的標示測試條件是否一致,包括電流設定與環境條件;不同條件下的數字不能直接視為完全相同。
輸入電源:先確認現場有什麼電
焊接機可能需要不同的輸入電源條件。採購前應確認現場是單相或三相供電、可用電壓、配電容量、插座型式與電纜配置。若設備要在多個工地移動,也要確認各現場供電是否一致,避免設備送到現場後無法正常使用。
交流/直流與附加功能:依材料與工序選擇
交流或直流輸出、脈衝功能、起弧控制、收弧控制、遙控介面等,都應回到實際工序判斷。功能越多不必然代表越適合;若現場不會使用,反而增加操作與維護複雜度。反之,若工作內容需要穩定處理特定材料、薄板或精密焊道,必要的控制功能就不宜省略。
第四步:工廠與工地的選機重點不同
固定工廠與工地/維修的設備評估差異
| 使用場域 | 優先考量 | 額外確認事項 |
|---|---|---|
| 固定工廠 | 長時間穩定運轉、送線距離、設備整合與多人作業效率 | 若有治具、轉台、機械手臂或自動化焊接規劃,應及早確認控制介面與整合條件。 |
| 工地與維修工作 | 可搬運性、電源適應性、線材長度與環境耐受性 | 設備過重、供電要求過高或氣體供應不便,都可能降低現場使用效率。 |
第五步:主機之外,氣體、耗材與維護同樣重要
焊接設備不是只買一台主機。依製程不同,還可能需要焊槍、焊把、接地夾、焊接電纜、送線系統、減壓器、氣管、保護氣體、焊絲、焊條與替換耗材。這些配套是否容易取得、是否符合現場使用習慣,會影響後續停機時間與使用成本。
採購前可向供應商確認的維護與供應事項
- ✓ 常用耗材型號。
- ✓ 替換零件供應方式。
- ✓ 故障檢測流程。
- ✓ 保固內容。
- ✓ 維修窗口。
向汯鋭有限公司詢價前,建議先整理這些資料
焊接機詢價準備清單
- ✓ 常焊的材料種類與板厚範圍。
- ✓ 接頭型式、焊接位置與是否需要管件焊接。
- ✓ 預計使用的焊接製程,或目前遇到的焊接問題。
- ✓ 每日使用時數、是否需要長時間連續焊接。
- ✓ 工廠或工地的電源條件。
- ✓ 是否需搭配保護氣體、送線機、較長焊槍或移動式配置。
- ✓ 對焊道外觀、熔深、效率或自動化整合的優先需求。
若能附上工件照片、圖面或既有設備的銘牌資訊,通常更有助於判斷替換或升級方向。
焊接機選購常見錯誤
- 只比較最大電流,沒有確認常用電流與工作週期。
- 忽略現場電源,導致設備規格與配電條件不相容。
- 只買主機,未把焊槍、氣體、焊材與耗材納入整體規劃。
- 為了省預算選擇不符合工作量的設備,造成過熱、等待散熱或施工效率不足。
- 未先確認維修與零件支援方式,影響後續使用安排。